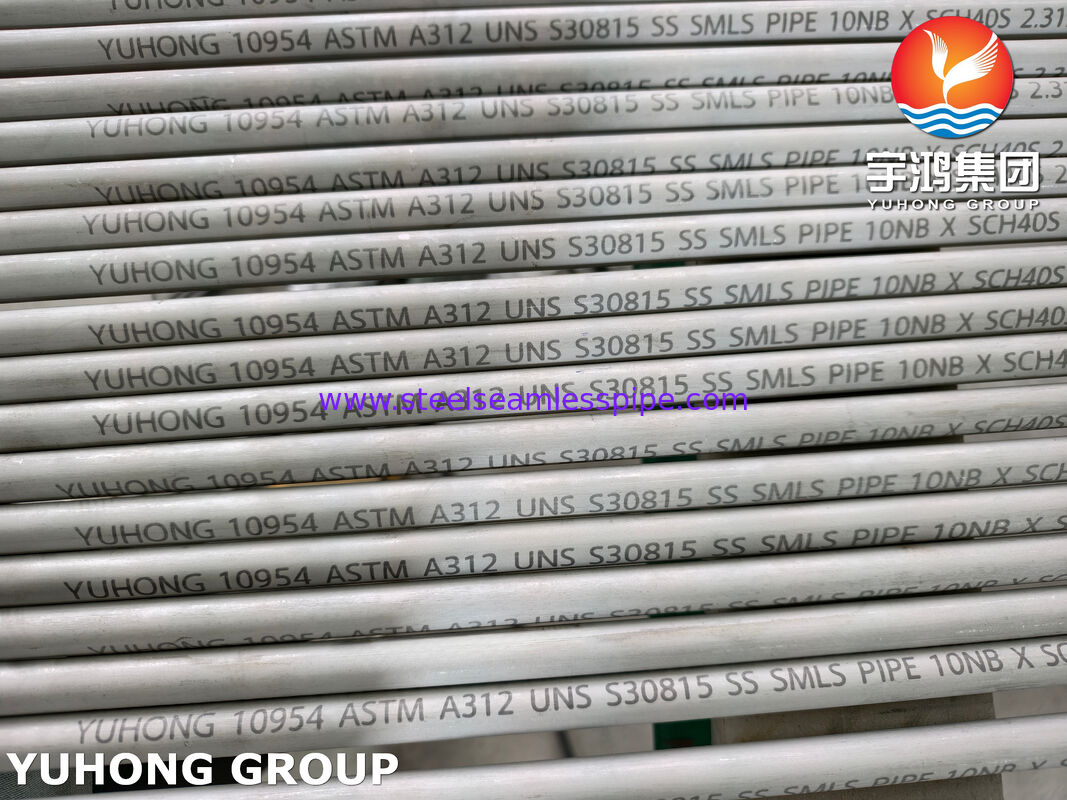
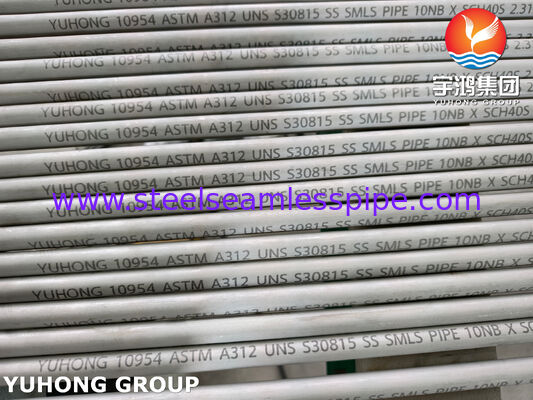
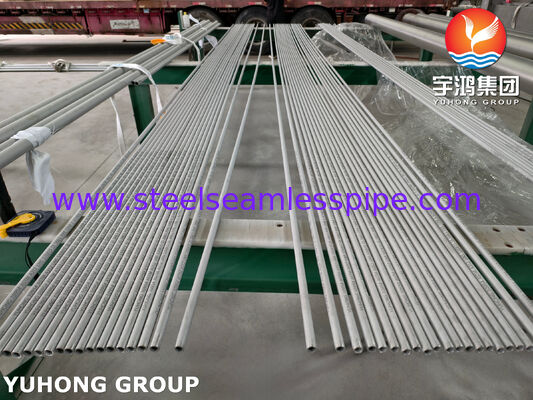
Tubo di acciaio senza saldatura ASTM A312 UNS S30815 - Tubo resistente alle alte temperature e all'ossidazione
Tubo di acciaio senza saldatura ASTM A312 UNS S30815 - Tubo resistente alle alte temperature e all'ossidazione per scambiatori di calore, forni e applicazioni petrolchimiche | Yuhong Group
Leadership di settore e capacità di fornitura principali
Yuhong Group Co., Ltd. opera come produttore specializzato di apparecchiature critiche per il trasferimento di calore e componenti per il contenimento della pressione. Il nostro stabilimento detiene le certificazioni ASME U, CTI e TS per recipienti a pressione, supportando la produzione di scambiatori di calore a fascio tubiero, raffreddatori ad aria e forni a combustione. Siamo riconosciuti per la nostra autorità tecnica nelle applicazioni di tubi per scambiatori di calore ad alta temperatura, in particolare nelle sezioni a convezione dei forni di raffineria, nelle uscite dei riformatori e nel servizio di cracking dell'etilene, dove l'affidabilità dei tubi influisce direttamente sull'uptime dell'unità.
Oltre alla fornitura di tubi finiti, offriamo servizi integrati di produzione di fasci tubieri, tra cui piegatura a U, alettatura e fabbricazione completa di piastre tubiere / deflettori / canali. Ciò consente un rigoroso controllo delle interfacce dimensionali dal tubo al fascio tubiero completo.
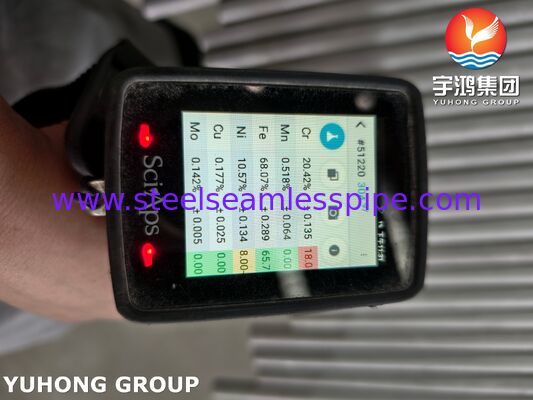
Composizione chimica (ASTM A312 UNS S30815)
La resistenza alle alte temperature e la resistenza all'ossidazione della lega derivano dal suo equilibrio controllato di cromo, nichel e azoto con aggiunte di terre rare. La composizione è rigorosamente conforme ai requisiti della Tabella 1 dell'ASTM A312.
| Elemento |
Composizione (%) |
| Carbonio (C) |
0,05 - 0,10 |
| Manganese (Mn) |
≤ 2,00 |
| Fosforo (P) |
≤ 0,045 |
| Zolfo (S) |
≤ 0,030 |
| Silicio (Si) |
1,40 - 2,00 |
| Cromo (Cr) |
20,0 - 22,0 |
| Nichel (Ni) |
10,0 - 12,0 |
| Azoto (N) |
0,14 - 0,20 |
| Cerio (Ce) |
0,03 - 0,08 |
| Ferro (Fe) |
Bilancio |
Requisiti di produzione e protocollo di prova
Secondo ASTM A312, i tubi senza saldatura S30815 sono prodotti mediante processi di finitura a caldo o a freddo. I seguenti controlli sono obbligatori:
- Trattamento termico:Ricottura per soluzione a 1040-1150°C seguita da raffreddamento rapido per preservare la struttura completamente austenitica e l'azoto in soluzione solida.
- Test secondo norma:Vengono eseguiti su ciascun tubo test di appiattimento, test di flangiatura (per dimensioni ≤ NPS 6), test di durezza e test idrostatico (o test elettrico non distruttivo secondo ASTM E213/E309).
- Tolleranze dimensionali:Diametro esterno, spessore della parete e rettilineità vengono controllati rispetto alle tabelle 3 e 4 dell'ASTM A312 per garantire l'adattamento ai fori delle piastre tubiere e ai supporti dei deflettori.
Nota critica sul processo:La post-formatura (piegatura a U) richiede nuovamente la ricottura per soluzione, a meno che non venga eseguita in condizioni completamente ricotte e con un raggio di piegatura ≥ 3× OD, secondo le regole riconosciute per i recipienti a pressione. La nostra operazione di piegatura interna controlla l'ovalizzazione e l'assottigliamento della parete entro i limiti ammissibili della Sezione VIII dell'ASME.
Capacità di fabbricazione corrispondenti e gradi di materiale
Forniamo tubi S30815 integrati con componenti complementari:
| Componente |
Compatibilità dei materiali e gradi |
| Piastre tubiere / Deflettori |
Lastra SA-240 304/304L, 316/316L o S30815 |
| Canali / Testate |
SA-516 Gr.70 (carbonio a bassa temperatura) o SA-240 304H |
| Raccordi e flange |
A182 F304/F316 - saldati o forgiati |
| Tubi a U |
S30815, 304H, 321H, 347H, Lega 800H/825 |
Tutti i componenti corrispondenti sono progettati secondo gli stessi standard ASTM/ASME per evitare disadattamenti galvanici o di dilatazione termica a temperature di servizio elevate.
Scenari applicativi
Questo tubo senza saldatura è progettato per un funzionamento prolungato in:
- Serpentine radianti e a convezione di forni / apparecchi a combustione - forni di processo, tubi di riformatori, serpentine di cracking.
- Scambiatori di calore a fascio tubiero - dove la temperatura del processo in ingresso supera i 650°C.
- Fasci di raffreddatori ad aria - in servizi di condensazione in testa ad alta temperatura.
- Unità di recupero del calore di scarto - inclusi tubi a ricciolo e pozzetti termometrici.
Vantaggi tecnici, caratteristiche chiave e servizi personalizzati
- Resistenza all'ossidazione:L'aggiunta di Si e Ce promuove una scala di ossido strettamente aderente, riducendo lo sfaldamento durante i cicli termici (testato secondo ASTM G54 a 1100°C).
- Resistenza allo scorrimento viscoso:La fine dispersione di nitruri fornisce uno stress di rottura a 10^5 ore superiore rispetto al 304H nella fascia 650-900°C.
- Fabbricabilità:Eccellente per piegatura a caldo, trafilatura a freddo e saldatura (GTAW con materiale d'apporto ER308LSi corrispondente).
- Servizi personalizzati:Offriamo taglio a lunghezza fissa, piegatura a U con raggio su misura per TEMA R/C/B e passivazione con sabbiatura / decapaggio per una migliore pulibilità.
Domande frequenti (FAQ)
D: Qual è la temperatura massima di esercizio continuo per il tubo senza saldatura S30815?
R: In atmosfere ossidanti, servizio fino a 1150°C in modo intermittente e 1100°C in modo continuo, a condizione che lo stress della parete del tubo rimanga al di sotto dello stress ammissibile ASME per questo grado.
D: Come si confronta S30815 con 304H per il servizio in scambiatori di calore?
R: S30815 offre una resistenza all'ossidazione superiore e una maggiore resistenza a caldo grazie al suo contenuto più elevato di Si e N. È preferito dove lo scorrimento viscoso ad alta temperatura è una preoccupazione di progettazione, mentre il 304H rimane adatto per applicazioni a costo inferiore e a temperature medie.
D: UNS S30815 richiede un trattamento termico post-saldatura (PWHT)?
R: No - grazie alla sua struttura completamente austenitica e al livello di ferrite controllato (< 5 FN), il PWHT non è imposto da ASTM o ASME per la maggior parte dei servizi, ma è consigliabile normalizzare dopo una forte formatura a freddo.